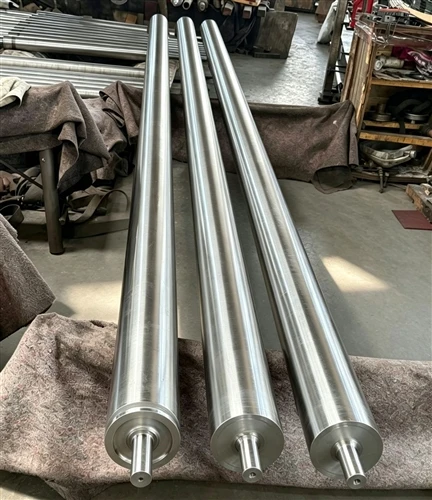
Produksjonsprosessen for forkrommede-valser inkluderer hovedsakelig følgende trinn:
1. Materialforberedelse: Først velges egnede metallstenger som basismateriale for forkromning, slik som 45# stål eller 40Cr stål.
2. Maskinering: Råvarene maskineres ved hjelp av dreiebenker og annet utstyr gjennom dreiing, sliping og andre maskineringsprosesser for å oppnå den nødvendige rullediameteren og overflatestrukturen.
3. For-behandling for forkromning: Rullekroppen er polert og slipt for å fjerne oksidlaget på overflaten, noe som sikrer jevnhet og jevnhet til rulleoverflaten.
4. Forkromning: Rullekroppen plasseres i et forkromningsbad, og et lag med krom blir belagt på valseoverflaten gjennom galvanisering for å forbedre valsens slitestyrke og korrosjonsmotstand.
5. Etter-behandling: Den forkrommet-belagte rullekroppen rengjøres, tørkes og inspiseres for å sikre at kvaliteten og tykkelsen på krombelegglaget oppfyller kravene.
6. Etterbehandling: Valselegemet etterbehandles etter behov, for eksempel gjennom sliping og dreiing, for å oppnå nødvendig valseoverflatepresisjon og ruhet.
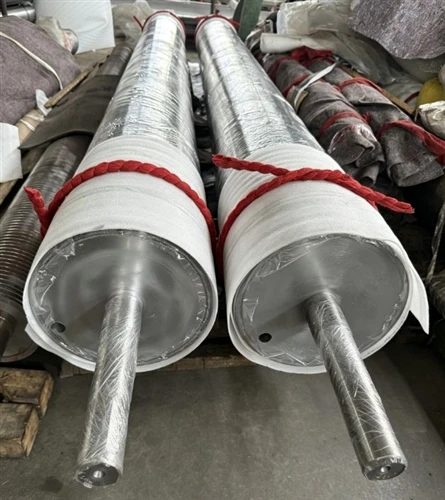
7. Inspeksjon og pakking: Utfør en omfattende inspeksjon av de forkrommede-belagte valsene, inkludert utseende, dimensjoner og hardhet, for å sikre at valsekvaliteten oppfyller kravene. Pakk de forkrommede -belagte rullene for å beskytte rulleoverflaten og forhindre skade under transport.